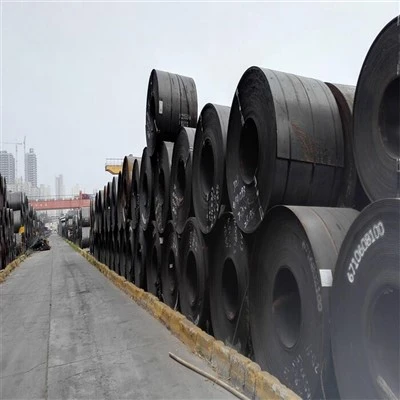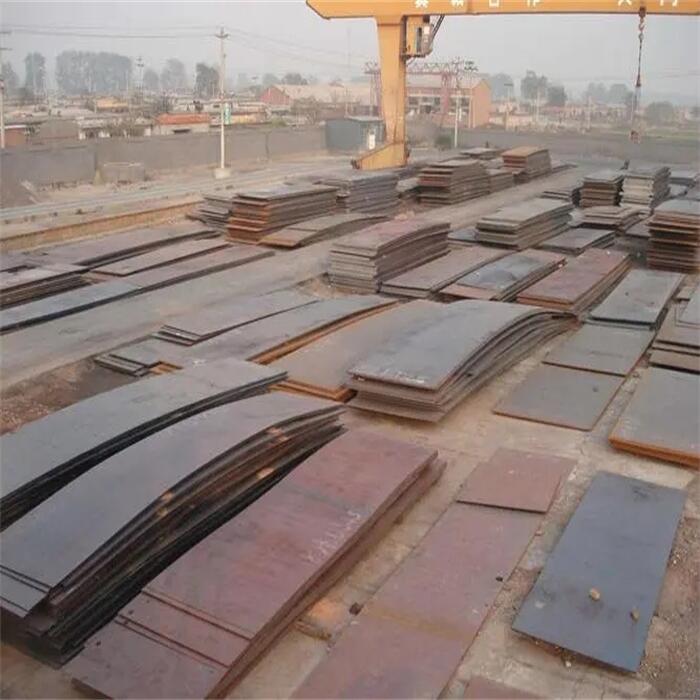

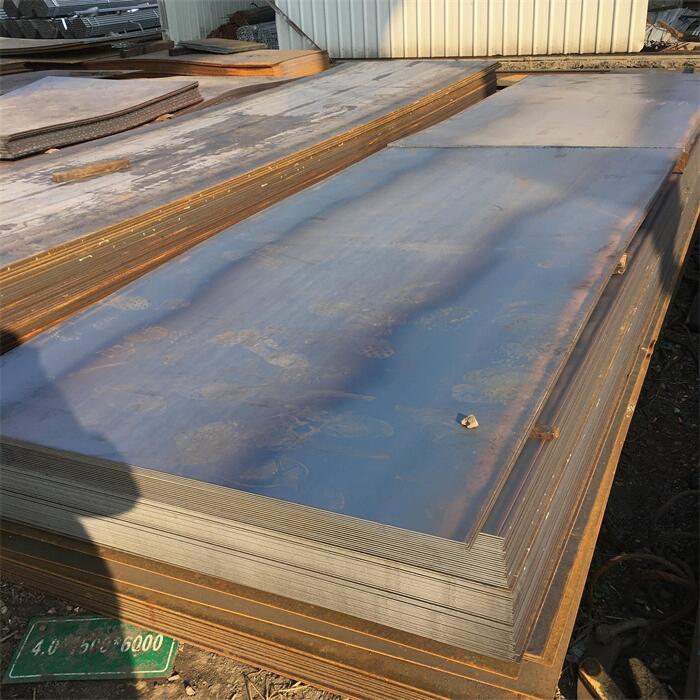

Placa de aço K F43
Descrição dos produtos Compreendendo a relação entre velocidade de fundição, especificações da placa de aço e volume de água de resfriamento Influência da velocidade de fundição: A velocidade de fundição determina o tempo de permanência da peça bruta de fundição no molde. Quando a velocidade de fundição é relativamente alta, a fundição...
Descrição
Descrição dos produtos
Compreendendo a relação entre velocidade de fundição, especificações de chapa de aço e volume de água de resfriamento
Influência da velocidade de lançamento: A velocidade de fundição determina o tempo de permanência da peça bruta no molde. Quando a velocidade de fundição é relativamente alta, a peça bruta permanece no molde por um curto período de tempo. Para garantir que a casca tenha espessura e resistência suficientes, o aço fundido precisa ser resfriado mais rapidamente, portanto o volume de água de resfriamento deve ser aumentado adequadamente. Por exemplo, ao produzir uma placa de aço relativamente fina (como uma espessura de 10 mm) e a velocidade de fundição atingir 1,5 m/minuto, em comparação com a situação em que a velocidade de fundição é de 1 m/minuto, pode ser necessário aumentar a água de resfriamento volume em [X] metros cúbicos/hora para acelerar a velocidade de solidificação do aço fundido e evitar que a casca se rasgue.
Influência das especificações da placa de aço: A espessura e a largura da placa de aço têm requisitos diferentes para o volume de água de resfriamento. Uma placa de aço mais espessa requer mais transferência de calor para completar a solidificação, portanto é necessário um maior volume de água de resfriamento. Por exemplo, para uma placa de aço com 20 - mm de espessura, em comparação com uma placa de aço com 10 - mm de espessura, porque seu tempo de solidificação é maior, para garantir uma solidificação uniforme em toda a direção da espessura, pode ser necessário aumentar o volume de água de resfriamento em cerca de [X] metros cúbicos/hora. Quando a largura da placa de aço aumenta, a área de contato entre o molde e o aço fundido aumenta e a dissipação de calor acelera, portanto também pode ser necessário ajustar adequadamente o volume da água de resfriamento.
Estabelecendo Modelos Teóricos e Fórmulas Empíricas para Ajustar o Volume de Água de Resfriamento
Base do Modelo Teórico: Partindo do princípio da condução de calor, durante o processo de resfriamento do molde, o calor é transferido do aço fundido para a parede do molde e depois levado pelo fluxo de água de resfriamento. De acordo com a lei de Fourier (onde é a taxa de fluxo de calor, é a condutividade térmica, é a área de transferência de calor e é o gradiente de temperatura), o volume de água de resfriamento está relacionado à taxa de fluxo de calor. No molde, a taxa de fluxo de calor está relacionada a fatores como a temperatura do aço fundido, a espessura da casca e a velocidade de fundição.
Exemplo de derivação de fórmula empírica: Na produção real, através de um grande número de experimentos e acúmulo de dados, algumas fórmulas empíricas podem ser obtidas. Por exemplo, para um determinado tipo de aço e tipo de molde, o volume de água de resfriamento (metros cúbicos/hora) pode ter a seguinte relação com a velocidade de fundição (m/minuto) e a espessura da placa de aço (mm): , onde e são coeficientes determinado através de experimentos. Suponha que para uma determinada linha de produção e . Quando a velocidade de fundição é de 1,2 m/minuto e a espessura da placa de aço é de 15 mm, o volume calculado de água de resfriamento é em metros cúbicos/hora.
Ajuste em tempo real com a ajuda de equipamentos e ferramentas de monitoramento
Aplicação de Sensores de Temperatura: Instale sensores de temperatura na parede do molde e na superfície da peça fundida para monitorar as mudanças de temperatura em tempo real. Quando o sensor de temperatura detecta que a temperatura da parede do molde está muito alta, indica que o volume de água de resfriamento pode ser insuficiente e precisa ser aumentado; inversamente, se a temperatura estiver muito baixa, pode ser necessário reduzir adequadamente o volume de água de resfriamento. Por exemplo, se a temperatura em uma determinada posição da parede do molde for 5 graus maior que o valor normal definido, ela poderá ser ajustada de acordo com a regra de ajuste predeterminada (como aumentar o volume de água de resfriamento em 0,5 metros cúbicos/hora de cada vez), e então a situação de mudança de temperatura é observada.
Ajuste Auxiliar de Detecção de Espessura da Casca: Use métodos de detecção sem contato, como ultrassom eletromagnético, para medir a espessura do invólucro. Se a espessura da casca for menor que o valor esperado e a velocidade de fundição for normal, pode ser que o volume de água de resfriamento seja insuficiente e o volume de água de resfriamento precise ser aumentado para acelerar a velocidade de solidificação para que a espessura da casca atenda aos requisitos. Por exemplo, durante o processo de produção, verifica-se que a espessura da casca é 2 mm mais fina que a espessura alvo. Ao ajustar o volume de água de resfriamento (como aumentá-lo em [X] metros cúbicos/hora), as condições de solidificação são melhoradas para fazer com que a espessura da casca atenda ao padrão.
|
Composição Química extraForça NK/K F43 |
|||||||
|
Nota |
O elemento máximo (%) |
||||||
|
C |
Si |
Mn |
P |
S |
Al |
N |
|
|
NK/K F43 |
0.18 |
0.55 |
1.60 |
0.025 |
0.025 |
- |
0.020 |
|
N.º |
V |
Ti |
Cu |
Cr |
Ni |
Mo |
|
|
- |
- |
- |
- |
- |
- |
- |
|


Correlação dos Parâmetros de Vibração do Molde: Os parâmetros de vibração do molde (como frequência de vibração, amplitude, etc.) estão relacionados à velocidade de fundição e ao volume de água de resfriamento. Parâmetros de vibração apropriados ajudam a separar a carcaça da parede do molde e evitam a adesão. Quando os parâmetros de vibração mudam, pode ser necessário ajustar o volume da água de resfriamento de acordo. Por exemplo, quando a frequência de vibração do molde é aumentada, o efeito de separação do invólucro e da parede do molde é melhor, mas pode afetar o efeito de resfriamento. Neste momento, é necessário ajustar o volume da água de resfriamento de acordo com a situação real.
Por que nos escolher?
Temos orgulho de nossa capacidade de fornecer soluções personalizadas para as necessidades exclusivas de nossos clientes.
Analisamos e comparamos os produtos anteriores e a situação técnica atual de nossa Chapa de Aço K F43, e desenvolvemos novas especificações técnicas e processos.
Nossos clientes confiam em nós para fornecer produtos de aço laminado a frio de alta qualidade, dentro do prazo e do orçamento.
Implementamos rigorosamente o serviço pós-venda caloroso e atencioso, aderimos ao desenvolvimento de uma boa ética profissional.
Oferecemos uma ampla gama de produtos de aço laminado a frio para atender às diversas necessidades dos clientes.
Aderimos à filosofia de negócios centrada no cliente e orientada para a marca e continuamos a fornecer aos clientes produtos e serviços confiáveis e excelentes.
Nossa fábrica está comprometida em manter os mais altos padrões de segurança e qualidade.
Todos os funcionários da nossa empresa e todos os departamentos trabalham juntos para combinar gestão empresarial, tecnologia profissional, métodos estatísticos quantitativos e educação ideológica.
Nossos produtos de aço laminado a frio são conhecidos por sua durabilidade e confiabilidade.
Contando com as condições superiores e as fortes vantagens da produção em massa, somos capazes de atender às diferentes necessidades dos nossos clientes.
Tag: placa de aço k f43, fornecedores de placa de aço k f43 na China, fábrica